Kľúčové body výrobného procesu
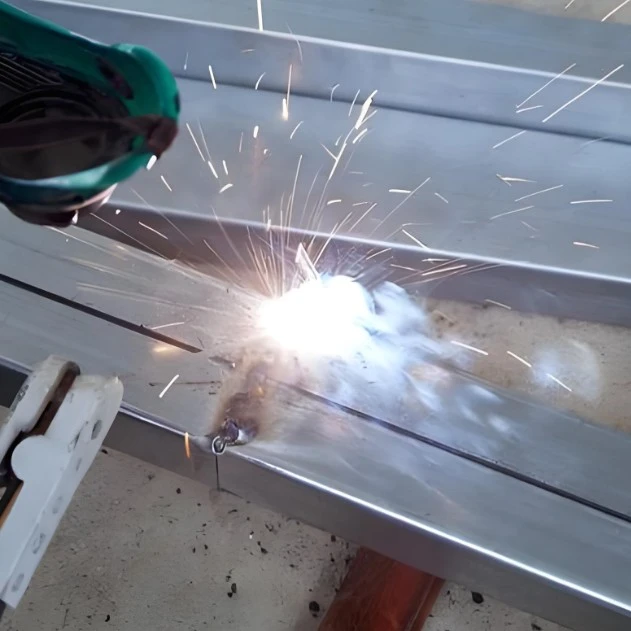
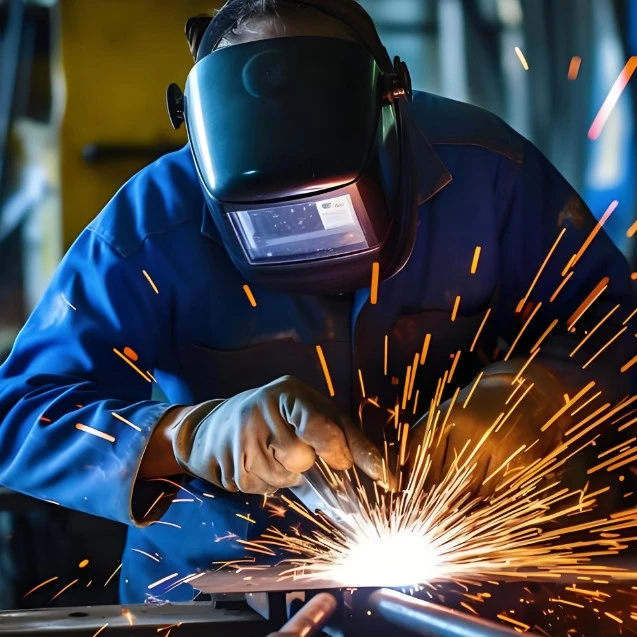
Fotovoltaické zváranie zahŕňa kľúčové kroky, ako je jednočlánkové zváranie, sériové zváranie, laminovanie a laminovanie. Každý krok vyžaduje prísnu kontrolu parametrov na zabezpečenie kvality:
Jednočlánkové zváranie: Použite spájkovačku s konštantnou teplotou na presné privarenie pocínovaného spájkovacieho pásu k hlavným mriežkam solárneho článku. Teplota hlavy spájkovačky je prísne kontrolovaná v rozmedzí 260-280 ° C a čas zvárania je obmedzený na 3 sekundy, aby sa zabránilo poškodeniu solárneho článku v dôsledku vysokej teploty;
Stupeň sériového zvárania: Spojte viacero solárnych článkov v opačnom poradí pomocou spájkovacích pásikov. Chyba rozmiestnenia článkov je kontrolovaná v rozmedzí ± 0,5 mm a rovinnosť spájkovacích pásikov priamo ovplyvňuje aktuálnu účinnosť prenosu;
Proces laminovania: Materiály navrstvite v poradí: tvrdené sklo, lepiaca fólia EVA, séria solárnych článkov a zadná vrstva (TPT). Po laminovaní sa vykoná EL test na úplné odstránenie defektov, ako sú mikrotrhliny a neúplné spájkovanie;
Fáza laminovania: Použite vysokoteplotný a vysokotlakový proces na roztavenie a stuhnutie lepiacej fólie EVA, čím sa vytvorí utesnená štruktúra. Teplota a čas vysávania musia byť presne nastavené podľa typu EVA, aby sa zabezpečil tesniaci výkon.
Špecifikácie inštalácie a pripojenia
Po spracovaní fotovoltaického zvárania musí inštalácia a pripojenie komponentov prísne dodržiavať štandardné špecifikácie, aby sa zabezpečila stabilná prevádzka systému:
1. Upevnenie zábradlia: Pre vonkajšiu inštaláciu sú potrebné žiarovo pozinkované koľajnice z ocele alebo hliníkovej zliatiny. Mali by byť pripevnené pomocou skrutiek alebo svoriek s chybou rovinnosti inštalácie ≤ 2 mm a odchýlkou uhlopriečky < 4 mm;
2. Zapojenie komponentov: Na prepojenie komponentov sa používajú fotovoltaické konektory MC4. Pri vkladaní kladných a záporných svoriek by ste mali počuť „cvaknutie“, ktoré potvrdí tesnosť. Polomer ohybu kábla by nemal byť menší ako 48 mm, aby sa zabránilo starnutiu izolácie v dôsledku vystavenia priamemu slnečnému žiareniu;
3. Zváranie rozvodnej skrinky: Pred zváraním bypass diódy a zváracej pásky je potrebný infračervený predohrev. Teplota predhrievania by sa mala regulovať na 120-150 ℃, teplota spájkovačky by sa mala znížiť na 240-260 ℃ a čas zvárania by sa mal skrátiť na 2 sekundy, aby sa zabránilo tepelnému poškodeniu diódy;
4. Kontrola hotového výrobku: Po zváraní vykonajte testy vodivosti a nízkeho odporu, aby ste sa uistili, že odpor spojenia je < 0,5 mΩ. Súčasne použite röntgenové zobrazenie na kontrolu vnútornej pórovitosti spájkovaných spojov, čím sa komplexne zabezpečí kvalita zvárania.
Otázky a odpovede
1. Otázka: Počas procesu fotovoltaického zvárania môžu vysoké teploty ľahko poškodiť články batérie. Ako sa tomu vyhnúť?
Odpoveď: Dá sa to dosiahnuť presnou kontrolou parametrov procesu. Teplota spájkovačky pre jednotlivé články je obmedzená na 260-280 ℃ a čas nie je dlhší ako 3 sekundy. Teplota spájkovačky pre spojovaciu skrinku sa zníži na 240-260 ℃ a čas nie je dlhší ako 2 sekundy. Súčasne sa na monitorovanie v reálnom čase používa profesionálne zariadenie na reguláciu teploty, aby sa zabránilo lokálnemu prehriatiu.
2. Otázka: Čo treba urobiť, ak je odpor spojenia zváraných komponentov príliš vysoký?
Odpoveď: Najprv skontrolujte priľnavosť spájkovacej pásky k hlavným mriežkam batérie, aby ste sa uistili, že nedochádza k falošnému spájkovaniu. Po druhé, optimalizujte teplotu zvárania a parametre času, aby ste zabezpečili plnú integráciu spájkovacej pásky a batérie. Nakoniec prísne vykonajte testovanie nízkeho odporu po zváraní a okamžite prepracujte produkty 不合格.
3. Otázka: Zváracie oblasti vonkajších fotovoltaických komponentov sú náchylné na starnutie. Ako zabezpečiť trvanlivosť?
Odpoveď: Podpery sú vyrobené zo žiarovo pozinkovanej ocele alebo hliníkovej zliatiny na zvýšenie antikoróznej schopnosti. Káble sa vyhýbajú priamemu slnečnému žiareniu a zabezpečujú dostatočný polomer ohybu. Pripojovací box je dobre utesnený. Z materiálov a detailov inštalácie je zaistená dlhodobá stabilita zvarových plôch.
4. Otázka: Ako upraviť parametre počas fázy laminácie pre rôzne typy lepiacich fólií EVA?
Odpoveď: Teplota laminácie a čas vysávania musia byť presne nastavené podľa bodu topenia a indexu topenia lepiacej fólie EVA, aby sa zabezpečilo, že sa lepiaca fólia EVA úplne roztopí a stuhne a vytvorí tesnú tesniacu štruktúru. Špecifické parametre môžu byť prispôsobené profesionálnym technickým tímom na základe modelu lepiacej fólie.
Shenghui Metal považuje „precízne remeselné spracovanie a stabilnú kvalitu“ za svoju hlavnú konkurencieschopnosť. Vďaka dlhoročným skúsenostiam so spracovaním fotovoltaického zvárania poskytuje stabilné a spoľahlivé služby spracovania pre viaceré projekty fotovoltaickej energie a v tomto odvetví si získal dobrú povesť. Dokážeme presne prispôsobiť zváracie procesy podľa špecifikácií a materiálových požiadaviek fotovoltaických modulov a podporiť celý proces od prototypovania malých sérií až po veľkosériovú výrobu. Na podporu poskytujeme podrobné cenníky a ponuky. Sme jednou z dôveryhodných značiek spracovania fotovoltaického zvárania na celom svete a neustále poskytujeme spoľahlivé výsledky spracovania Made in China.
Hot Tags: Spracovanie fotovoltaického zvárania, dodávateľ, výrobca
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик