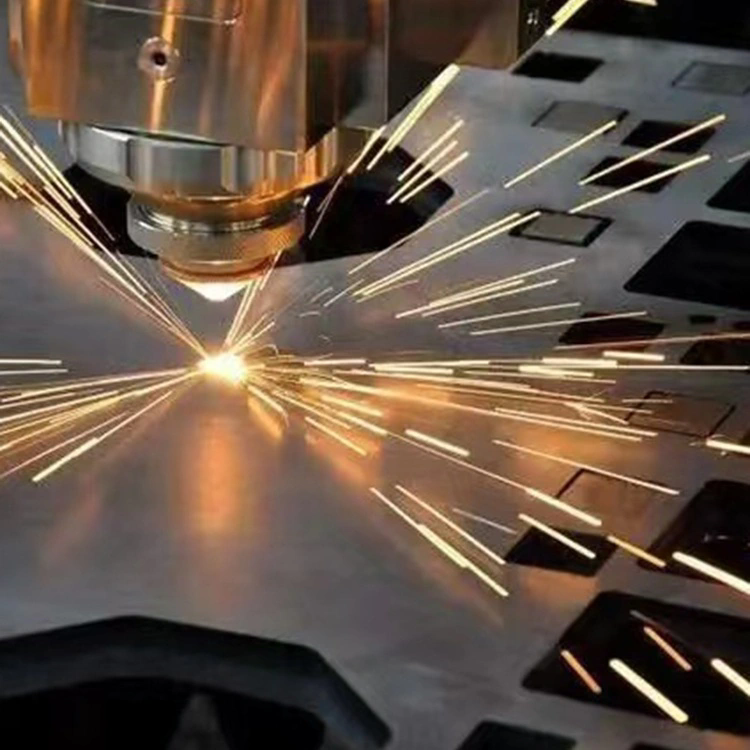
Krajina modernej výroby sa mení bezprecedentným tempom, poháňaná dopytom po zložitejších geometriách, prísnejších toleranciách a exotických materiálových zloženiach. Po celé desaťročia sa rezanie laserom do značnej miery obmedzovalo na štandardné železné a neželezné kovy spolu so základnými polymérmi. Avšak vývoj technológie rezonátorov, systémov dodávania lúčov a riadiaceho softvéru tieto obmedzenia narušil. Dnes pokročilýrezanie laseromsystémy nie sú len nástroje; sú to sofistikované výrobné centrá schopné spracovať celý rad materiálov, ktoré sa kedysi považovali za nemožné alebo nepraktické rezať svetlom.
Pochopenie toho, ktoré nové materiály je teraz možné spracovať pomocou pokročilých laserových rezacích systémov, je rozhodujúce pre inžinierov, dizajnérov a špecialistov na obstarávanie, ktorí chcú inovovať. Či už ide o zliatiny medi s vysokou odrazivosťou potrebné pre komponenty elektrických vozidiel alebo jemné kompozitné materiály používané v leteckom a kozmickom priemysle, možnosti moderných laserových zariadení sa dramaticky rozšírili. OTianjin Shenghui Metal Products Co., Ltd.,sme boli svedkami tohto vývoja na vlastnej koži, integrovali sme špičkové technológie, aby sme zabezpečili, že naša továreň zostane na čele tejto priemyselnej revolúcie.
Adresár obsahu
Aké exotické kovy a zliatiny sa teraz bežne režú laserovým rezaním?
Termín "exotický" v metalurgii typicky označuje materiály, ktoré sa ťažko obrábajú kvôli ich tvrdosti, húževnatosti alebo chemickej reaktivite. Tradičné metódy mechanického rezania často zaostávajú pri použití týchto zliatin, čo vedie k vysokému opotrebovaniu nástrojov a pomalému výkonu. S najnovšími pokrokmi v laserovom rezaní sme však tieto bariéry prelomili. Naša továreň bežne spracováva materiály, ktoré by pred desiatimi rokmi zničili nástroje.
Jedným z najvýznamnejších prielomov je spracovanie vysoko pevných leteckých zliatin, ako sú Inconel, Hastelloy a Titanium. Tieto materiály sú nevyhnutné pre komponenty, ktoré musia odolávať extrémnym teplotám a tlakom. Pokročilé laserové rezacie systémy využívajú špecifické úpravy vlnovej dĺžky a pulzné modulácie na vytvorenie tepelne ovplyvnenej zóny tak minimálnej, že štrukturálna integrita materiálu zostane nedotknutá. Dosahujeme to použitím vysokotlakových asistenčných plynov, ktoré súčasne ochladzujú rezaný materiál a vytláčajú roztavený materiál, čím zabraňujú vzniku mikrotrhlín.
Ďalšou kategóriou, ktorá zaznamenala masívny rast, je spracovanie pokročilých vysokopevnostných ocelí (AHSS) používaných v automobilovom priemysle. Tieto ocele, vrátane lisom kalenej ocele (PHS), sú neuveriteľne pevné, ale je známe, že je ťažké ich orezať. V našich systémoch využívame multikilowattové vláknové lasery, ktoré prechádzajú týmito materiálmi rýchlosťou a presnosťou, ktorej sa mechanické lisy nevyrovnajú. Flexibilita našich nastavení laserového rezania umožňuje rýchle prototypovanie a nízkoobjemové výrobné série bez potreby drahých tvrdých nástrojov.
Okrem toho sa zlepšila schopnosť rezať vysoko čisté kovy používané v lekárskom a elektronickom priemysle. Tantal, ktorý sa používa na chirurgické implantáty, a molybdén, ktorý sa používa na výrobu polovodičových súčiastok, sa teraz v našej továrni denne spracovávajú. Presnosť nášho zariadenia zaisťuje, že nedochádza k žiadnej kontaminácii, čo je životne dôležité pre biokompatibilitu a elektronický výkon. Nižšie je uvedená tabuľka s podrobnými špecifikáciami našich primárnych laserových rezacích systémov používaných pre tieto pokročilé kovy.
|
Kategória materiálu
|
Špecifické zliatiny
|
Typ lasera
|
Maximálna hrúbka (mm)
|
Asistencia plynu
|
| Superzliatiny |
Inconel 718, Hastelloy C-276 |
Vláknový laser (6kW – 12kW) |
20 mm |
Dusík/argón |
| Vysokopevnostné ocele |
Usibor 1500, Ductibor 500 |
Vláknový laser (8kW – 15kW) |
30 mm |
Stlačený vzduch / dusík |
| Žiaruvzdorné kovy |
Molybdén, tantal, volfrám |
Vláknový laser so zelenou vlnovou dĺžkou |
8 mm |
argón |
| Zliatiny titánu |
Stupeň 5 (Ti6Al4V), Stupeň 23 |
Vláknový laser (4kW – 8kW) |
25 mm |
Argón (aby sa zabránilo oxidácii) |
Táto tabuľka demonštruje technickú spôsobilosť, ktorou disponujeme v Tianjin Shenghui Metal Products Co., Ltd. Naša investícia do rôznych laserových zdrojov nám umožňuje prispôsobiť proces rezania špecifickým metalurgickým vlastnostiam obrobku. Nespoliehame sa na univerzálny prístup; namiesto toho prispôsobujeme vlnovú dĺžku a výkon lasera absorpčným charakteristikám materiálu. To zaisťuje, že keď sa spýtate "Ktoré nové materiály je teraz možné spracovať pomocou pokročilých laserových rezacích systémov?" odpoveďou je takmer vždy jednoznačné „áno“, keď ste s nami partnerom.
Ako zvládajú pokročilé systémy reflexné a kompozitné materiály?
Historicky boli reflexné materiály ako meď, mosadz a hliník prekliatím laserového rezania. Laserový lúč by sa odrazil späť do rezonátora, čo by spôsobilo katastrofálne poškodenie optiky a samotného laserového zdroja. Podobne kompozitné materiály so svojou heterogénnou štruktúrou predstavovali výzvy v dôsledku rôznych bodov odparovania matrice a výstuže. Ako teda pokročilé laserové rezacie systémy prekonali tieto prekážky?
Riešenie pre reflexné materiály spočíva v prijatí pokročilej technológie vláknového lasera so zabudovanou ochranou proti spätnému odrazu. Na rozdiel od starších CO2 laserov, moderné vláknové lasery využívajú médium s pevným ziskom. Naše systémy sú vybavené senzormi, ktoré okamžite detegujú spätné odrazy. Ak sa zistí špička odrazenej energie, systém upraví parametre impulzu alebo na chvíľu vypne lúč, aby ochránil dutinu. Navyše, kratšia vlnová dĺžka vláknových laserov (zvyčajne 1,07 mikrometra) je absorbovaná meďou a mosadzou ľahšie ako dlhšia vlnová dĺžka CO2 laserov. To znamená, že namiesto odrazu sa energia efektívne premieňa na teplo, čo umožňuje čisté a rýchle rezy.
Čo sa týka kompozitov, spracovanie materiálov, ako sú polyméry vystužené uhlíkovými vláknami (CFRP) a polyméry vystužené sklenenými vláknami (GFRP), sa stalo realitou. Kľúčom tu nie je len výkon, ale aj trvanie impulzu. Používame lasery s ultrakrátkymi pulzmi (pikosekundové alebo femtosekundové), ktoré materiál odparujú skôr sublimáciou ako tavením. Tento proces „studenej ablácie“ zaisťuje, že uhlíkové vlákna sú rezané čisto bez roztavenia okolitej polymérnej matrice, čo by viedlo k drsnému okraju a delaminácii.
Naša továreň tiež zdokonalila rezanie viacvrstvových materiálov používaných v modernej elektronike a izolácii. Tie často pozostávajú z polymérneho filmu naviazaného na kovovú fóliu. Tradičné rezanie by rozmazalo vrstvy dohromady. S našou pokročilou optikou tvarovania lúča môžeme nastaviť ohnisko tak, aby presne prerezalo celý zväzok bez skreslenia jednotlivých vrstiev. Tu sú kľúčové schopnosti, ktoré ponúkame pre tieto ťažké materiály:
-
Reflexné kovy:Čistá meď (do 6 mm), mosadz (do 8 mm) a hliník s vysokým obsahom kremíka.
-
Tepelné kompozity:Predimpregnovaný uhlíkovým vláknom a vytvrdený CFRP (do 10 mm) s minimálnym zuhoľnatením.
-
Lamináty:Copper-Clad Laminates (CCL) na výrobu PCB, rezané s nulovým otrepom.
-
Potiahnuté materiály:Pozinkovaná oceľ a aluzinok, rezané s tesnením okrajov, aby sa zabránilo korózii.
V Tianjin Shenghui Metal Products Co., Ltd. máme vyhradené pracovné stanice špeciálne nakonfigurované pre tieto materiály. Naši inžinieri chápu nuansy interakcie lúča s odlišnými materiálmi. Tieto položky jednoducho nespracovávame; analyzujeme zloženie materiálu, aby sme určili optimálnu rýchlosť podávania a kombináciu plynu. Táto technická odbornosť je základom našej reputácie a dôvod, prečo nám klienti dôverujú pri svojich najnáročnejších projektoch. Keď potrebujú vedieť, ktoré nové materiály je teraz možné spracovať pomocou pokročilých laserových rezacích systémov, pozerajú sa na naše doterajšie úspechy.
Prečo sú teraz životaschopné nekovové materiály ako keramika a zafír?
Prechod laserového rezania od čisto kovoobrábacieho nástroja k univerzálnemu spracovateľskému riešeniu najlepšie ilustruje jeho aplikácia na tvrdé, krehké nekovy. Materiály ako technická keramika (oxid hlinitý, oxid zirkoničitý), zafír a špecializované sklo sa ťažko tvarujú. Sú náchylné na praskanie pri tepelnom namáhaní a sú tvrdšie ako väčšina rezných nástrojov. Avšak otázka, ktoré nové materiály je teraz možné spracovávať pokročilými laserovými rezacími systémami, zahŕňa práve tieto látky vďaka inováciám v oblasti laserovej vlnovej dĺžky a riadenia lúča.
Tradičné lasery bojovali s keramikou, pretože sú priehľadné alebo odrážajúce infračervené svetlo. Náš prístup využíva buď CO2 lasery (s dlhšou vlnovou dĺžkou, ktorá je absorbovaná keramickou mriežkou), alebo v poslednom čase zelené a UV lasery. Napríklad pri rezaní zafíru, ktorý sa používa na ciferníky s vysokou odolnosťou a kryty fotoaparátov smartfónov, používame techniku nazývanú „vlákno“. Vo vnútri materiálu je zaostrený ultrakrátky pulzný laser. Vysoká intenzita vytvára plazmové vlákno, ktoré vnútorne modifikuje materiál a vytvára separačnú líniu prakticky bez poškodenia povrchu. Časti sú potom oddelené jemnou mechanickou silou, čím sa získajú nedotknuté okraje.
Pre vodivú keramiku, ako je karbid kremíka (SiC), ktorý sa používa vo výkonovej elektronike, využívame viacstupňový proces. Po prvé, lúč s nízkym výkonom ohodnotí materiál. Potom sa časti oddelia riadeným procesom lámania. To zaisťuje, že jemné elektrické vlastnosti SiC nie sú ohrozené mikrotrhlinami. Naše laserové rezacie systémy sú vybavené presnými stupňami, ktoré posúvajú materiál pod stacionárny lúč, čím zaisťujú absolútnu presnosť a minimalizujú vibrácie, ktoré by mohli rozbiť obrobok.
Životaschopnosť spracovania týchto materiálov otvára nové možnosti dizajnu naprieč odvetviami. V medicínskych technológiách je teraz možné zirkónové zubné implantáty a chirurgické nástroje rezať na vlastné geometrie v priebehu niekoľkých minút, a nie dní. V polovodičovom priemysle umožňuje schopnosť presne rezať sklenené vložky a keramické substráty ďalšiu generáciu miniaturizovanej elektroniky. Nižšie je uvedený zoznam nekovových materiálov, ktoré naša továreň v súčasnosti spracováva, pričom ukazuje šírku našich schopností:
-
Technická keramika:Oxid hlinitý (Al2O3), oxid zirkoničitý (ZrO2), nitrid kremíka (Si3N4).
-
Kryštalické materiály:Syntetický zafír, kremeň a rubín.
-
Špeciálne sklo:Borosilikát, Gorilla Glass a tavený oxid kremičitý.
-
Prírodné materiály:Vysokohustotné grafitové a uhlíkovo-uhlíkové kompozity.
Táto expanzia do nekovov predstavuje významnú investíciu do odborných znalostí v Tianjin Shenghui Metal Products Co., Ltd. Našich technikov sme vyškolili špeciálne v umení spracovania krehkých materiálov. Vyžaduje si to iné myslenie ako rezanie ocele; trpezlivosť a presnosť sú prvoradé. Zvládnutím týchto techník poskytujeme našim klientom jediný zdroj pre všetky ich potreby presnej výroby, či už pracujú s oceľou s hrúbkou palca alebo tenkým zafírom. Na otázku, ktoré nové materiály je teraz možné spracovať modernými laserovými rezacími systémami, odpovedáme každý deň v našej továrni.
Zhrnutie: Budúcnosť spracovania materiálov
Cesta technológie laserového rezania je cestou neustáleho rozširovania. Od svojich začiatkov ako špecializovaného nástroja na rezanie tenkých plechov sa vyvinul do všestranného a nevyhnutného procesu pre moderný priemysel. Skúmali sme, že reflexné kovy, superzliatiny, kompozity a dokonca aj krehká keramika sú teraz v rámci možností. Tento vývoj je poháňaný synergiou pokročilých laserových zdrojov, inteligentných riadiacich systémov a hlbokých znalostí metalurgie a vedy o materiáloch.
Pre podniky, ktoré chcú zostať konkurencieschopné, nie je pochopenie toho, ktoré nové materiály teraz možno spracovať pomocou pokročilých laserových rezacích systémov, len akademickým cvičením; je to strategická výhoda. Umožňuje konsolidáciu dodávateľských reťazcov, skrátenie dodacích lehôt a vytváranie produktov s výkonnostnými charakteristikami, ktoré boli predtým nedosiahnuteľné. V našej továrni sme odhodlaní posúvať tieto hranice ďalej. Neustále testujeme nové materiály a zdokonaľujeme naše procesy, aby sme zaistili, že keď naši klienti majú náročný projekt, sme pripravení dodať.
Ak chcete využiť najnovšie pokroky v rezaní laserom pre svoj ďalší projekt, pozývame váskontaktujte nás. Nechajte Tianjin Shenghui Metal Products Co., Ltd. byť vaším partnerom v oblasti inovácií. Náš tím je pripravený poskytnúť vám podrobnú analýzu a cenovú ponuku pre vaše špecifické potreby spracovania materiálu. Zažite presnosť a schopnosti našich pokročilých laserových rezacích systémov ešte dnes.
Často kladené otázky (FAQ)
Ktoré nové materiály je teraz možné spracovať pokročilými laserovými rezacími systémami, ktoré boli pred desiatimi rokmi nemožné?
Pred desiatimi rokmi sa vysoko reflexné materiály ako čistá meď a mosadz veľmi ťažko spracovávali kvôli riziku poškodenia laserového zdroja spätným odrazom. Dnes sú pokročilé vláknové laserové systémy, ako sú tie, ktoré sa používajú v Tianjin Shenghui Metal Products Co., Ltd., vybavené ochranou proti spätnému odrazu a kratšími vlnovými dĺžkami, ktoré tieto kovy ľahko absorbujú. Okrem toho sa krehké nekovy, ako je technická keramika (oxid hlinitý, oxid zirkoničitý) a kryštalické materiály, ako je zafír, v súčasnosti bežne režú pomocou laserov s ultrakrátkymi pulzmi, ktoré vykonávajú „abláciu za studena“, čím bránia tepelnému praskaniu. Tieto pokroky účinne zdvojnásobili rozsah spracovateľných materiálov, čo umožnilo inovácie v elektronike, letectve a výrobe zdravotníckych pomôcok.
Aká je kvalita rezania laserom v porovnaní s novými materiálmi, ako je CFRP, v porovnaní s tradičnými kovmi?
Metriky kvality sa líšia, pretože režimy zlyhania sú odlišné. Pri tradičných kovoch sa kvalita meria drsnosťou hrán (Ra) a odpadom. Pri nových materiáloch, ako je polymér vystužený uhlíkovými vláknami (CFRP), je primárnym záujmom tepelne ovplyvnená zóna (HAZ) a delaminácia. Pokročilé laserové rezacie systémy to riešia použitím pulzných vláknových laserov alebo UV laserov, ktoré minimalizujú vstup tepla. V našej továrni dosahujeme to, čo sa nazýva "suchý rez" na CFRP, kde sa materiál matrice netopí ani nespaľuje a vlákna sa strihajú čisto. Výsledkom je kvalita rezu, ktorá je často lepšia ako mechanické frézovanie, pretože nedochádza k opotrebovaniu nástroja ani vibráciám, čo zabezpečuje konzistentnú kvalitu ostria na tisíckach dielov, čo je životne dôležité pre konštrukčné komponenty leteckého priemyslu.
Aké sú obmedzenia pri spracovaní kovov s vysokou odrazivosťou modernými laserovými rezacími systémami?
Aj keď moderné systémy prekonali primárne riziko spätného odrazu, stále existujú praktické obmedzenia. Hlavným obmedzením je hrúbka. Zatiaľ čo meď dokážeme spoľahlivo rezať až do 6 mm, rezanie hrubších profilov (nad 10 mm) je náročné kvôli vysokej tepelnej vodivosti materiálu, ktorý rýchlo odvádza teplo preč zo zóny rezu. To môže viesť k nižšej reznej rýchlosti v porovnaní s oceľou rovnakej hrúbky. Okrem toho je dôležitá čistota materiálu; bezkyslíkatá meď s vysokou vodivosťou (OFHC) reže inak ako meď s elektrolytickou húževnatou smolou (ETP). Naši inžinieri v Tianjin Shenghui Metal Products Co., Ltd. zohľadňujú tieto nuansy úpravou ohniskovej polohy a použitím dusíka pri veľmi vysokých tlakoch, aby sa zabezpečila čistá hrana bez otrepov, ale pochopenie špecifickej chémie zliatiny je kľúčom k úspešnému výsledku.
Môžu pokročilé laserové rezacie systémy spracovať potiahnuté alebo natreté materiály bez poškodenia povlaku?
Áno, to je jedna z významných výhod moderného rezania laserom. Pri spracovaní vopred natretých alebo potiahnutých kovov je často cieľom prerezať kov bez odštiepenia povlaku na povrchu alebo jeho spätného prepálenia od reznej hrany. Dosahuje sa to takzvaným „rezaním šetrným k povlaku“. Použitím vláknového lasera s veľmi malou šírkou zárezu a optimalizáciou tvaru impulzu môžeme odpariť kov, pričom okolitý povlak zostane nedotknutý. Pre materiály, ako je galvanizovaná oceľ, tiež využívame špecializované parametre rezu, ktoré minimalizujú odparovanie zinku na reznej hrane, čo znižuje tvorbu oxidu zinočnatého (biela hrdza) po procese. Naše laserové rezacie systémy sú naprogramované so špecifickými receptúrami pre tieto materiály, aby sa zabezpečilo zachovanie estetických a ochranných vlastností náteru.
Aké konkrétne parametre lasera sú najdôležitejšie pri rezaní novej technickej keramiky a skla?
Pre technickú keramiku a sklo už nie je najdôležitejším parametrom len výkon, ale aj vlnová dĺžka a trvanie impulzu. Tieto materiály sú transparentné pre štandardné infračervené vláknové lasery, takže vyžadujú buď CO2 laser (vlnová dĺžka 9,3 µm až 10,6 µm), ktorý je absorbovaný štruktúrou oxidu kremičitého, alebo zelený/UV laser na vysoko presné „rezanie za studena“. Trvanie impulzu je rovnako dôležité; používame pikosekundové alebo femtosekundové impulzy. To je neuveriteľne krátke (jedna kvadriliontina sekundy), čo dodáva energiu tak rýchlo, že materiál sublimuje priamo z pevnej látky na plyn bez roztavenia. Tento proces "studenej ablácie" je nevyhnutný na zabránenie mikrotrhlín a tepelného stresu v keramickej matrici. Okrem toho musí byť poloha ohniska kontrolovaná s presnosťou na mikrón, aby sa zabezpečilo, že rez je vertikálny a presný.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик